La precisión como punto de partida
Compartir
Implantar una hectárea de cañaveral exige alrededor de 12 toneladas de caña semilla en la plantación manual y hasta 15 toneladas en los sistemas mecanizados. Sin embargo, cada nueva planta se origina en una yema. El resto del tallo cumple una función indispensable durante la implantación, pero queda fuera del procesamiento industrial y suma costos de cosecha, transporte y manipulación. En una actividad de márgenes estrechos, esa biomasa constituye uno de los costos menos visibles del sistema. La pregunta que orientó el trabajo conjunto de técnicos de la EEAOC y ARCOR fue tan sencilla como desafiante: si cada planta nace de una yema, ¿es posible plantar únicamente el material biológico necesario?
El tiempo de los desafíos
El uso de yemas individuales para propagar caña de azúcar ya contaba con antecedentes. En distintos países se habían estudiado estructuras vegetativas individualizadas, semillas sintéticas y mudas prebrotadas. Estas experiencias demostraban que era posible reducir el volumen de material, pero no habían resuelto de manera integral las condiciones necesarias para almacenar, manipular, mecanizar y producir esas unidades a escala.
El primer desafío era biológico: separada del tallo, la yema pierde humedad, se oxida y pierde viabilidad. La protección debía conservarla sin impedir el intercambio gaseoso ni su posterior brotación.
El segundo desafío era estructural: la unidad tenía que resistir la preparación, el transporte y la distribución mecánica sin dañar el núcleo biológico, pero tampoco podía convertirse en una barrera para la emergencia de la planta.
Finalmente, la unidad debía integrarse al sistema productivo: conservarse durante un período operativo suficiente, funcionar con distintas variedades y densidades, soportar la mecanización y admitir una elaboración reproducible. La distancia entre una experiencia de propagación y una tecnología aplicable al campo dependía de resolver simultáneamente esas condiciones.
Del concepto a una tecnología validada
Durante casi una década, la EEAOC y ARCOR transformaron una idea inicial en una tecnología probada en diferentes escalas. El proceso exigió sucesivos ensayos y reformulaciones hasta alcanzar una unidad con las condiciones biológicas, estructurales y operativas necesarias para avanzar del laboratorio al campo.
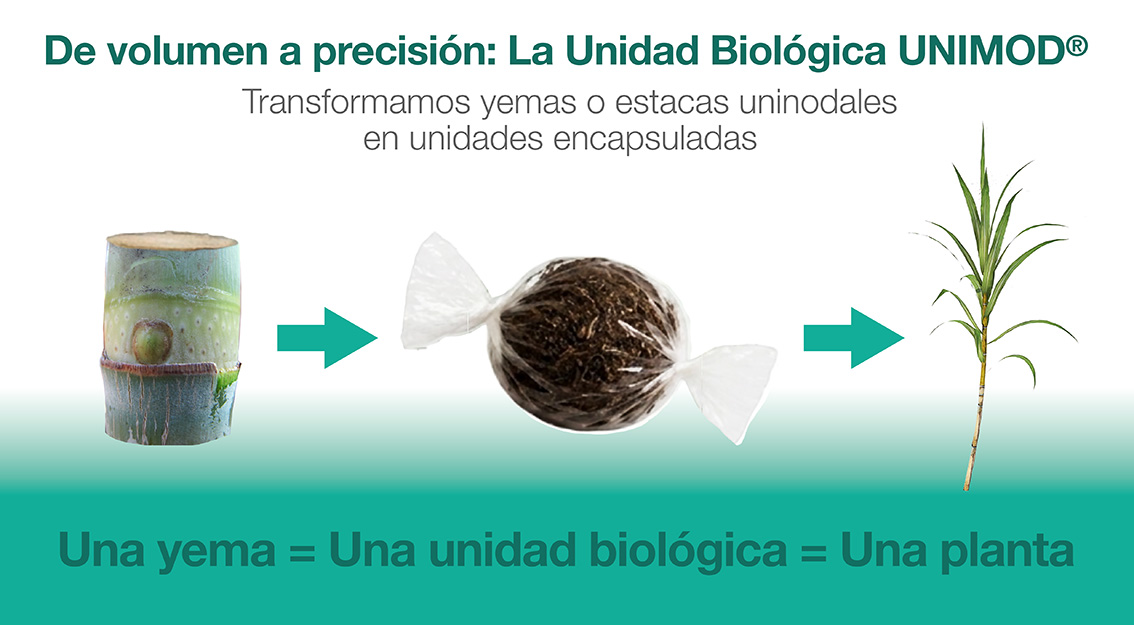
La búsqueda comenzó con una imagen sencilla: disponer las yemas en el surco como una tira de caramelos. Otro de los disparadores técnicos fue una experiencia de reforestación en zonas desérticas, donde semillas recubiertas con barro seco permanecían protegidas hasta recibir humedad. Aunque esta referencia no podía trasladarse directamente a la caña, contribuyó a pensar una protección temporal alrededor de la yema.
Las evaluaciones avanzaron desde condiciones controladas hacia ensayos en invernadero y en campo, y luego incorporaron pruebas de mecanización y pilotos de escalamiento. Este recorrido permitió ajustar la tecnología, comprobar su funcionamiento en las distintas etapas de la implantación y definir las condiciones necesarias para aumentar la escala de producción.
Al término de este recorrido, el equipo logró convertir una fracción mínima del tallo en una unidad de plantación autónoma. El avance permitió separar la yema de su soporte natural sin que perdiera la capacidad de originar una nueva planta y, a la vez, integrarla en las operaciones productivas. UNINOD® redefine así el material de plantación: ya no como toneladas de caña distribuidas en el surco, sino como unidades preparadas para una implantación de precisión.
Del laboratorio al campo
La validación de UNINOD® implicaba también conservar el material, funcionar en distintas condiciones de implantación y tolerar una operación mecanizada sin perder viabilidad. Los ensayos abordaron esas exigencias de manera sucesiva.
En condiciones controladas, las unidades biológicas mantuvieron su viabilidad hasta 45 días.
Esta capacidad permite distanciar parcialmente la preparación del material del momento de plantación y ampliar la ventana operativa frente a contingencias climáticas, interrupciones de maquinaria o limitaciones de personal.
Las pruebas en invernadero y en campo incluyeron diferentes variedades y densidades de 6, 8 y 12 unidades biológicas por metro lineal. La dosificación puede ajustarse según las condiciones ambientales: reducirse en situaciones favorables o incrementarse cuando se necesita asegurar el establecimiento. En los ensayos, el sistema logró implantaciones uniformes y comportamientos agronómicos comparables con los de la plantación convencional, pero con un volumen considerablemente menor de caña semilla. En una de las evaluaciones, el rendimiento alcanzó 119 toneladas de caña por hectárea, resultado que confirmó la capacidad del sistema para establecer un cultivo productivo en las condiciones ensayadas.
La siguiente comprobación fue mecánica. Para las pruebas se tomaron como referencia sistemas de dosificación utilizados en plantadoras de otros cultivos. La uniformidad en el tamaño y la consistencia de las unidades permitió dosificarlas sin comprometer las yemas y realizar el surcado, la plantación y el tapado en una misma operación. También fue posible regular la cantidad de unidades por metro y trabajar con tractores de menor porte.
El recorrido experimental validó, de este modo, los principales componentes del sistema: almacenamiento, transporte, distribución, resistencia mecánica, implantación y rendimiento. La tecnología había superado la escala de una formulación de laboratorio y había demostrado que podía operar en condiciones de campo.
Menos caña para plantar, más caña para procesar
El primer cambio que propone este sistema es cuantitativo. Una plantación convencional utiliza alrededor de 12 toneladas de caña semilla por hectárea en operaciones manuales y hasta 15 toneladas en las mecanizadas. Con estas unidades biológicas, el requerimiento se reduce a entre 1 y 2 toneladas por hectárea, lo que representa entre 80 y 90 % menos material. Según el sistema utilizado como referencia, cada hectárea permitiría liberar entre 10 y 14 toneladas de tallos para su procesamiento industrial.
La reducción mejora también el aprovechamiento de los semilleros. Al utilizar las yemas necesarias y destinar el resto del tallo a molienda, la tasa de multiplicación puede superar la relación 1:60. Esto permite plantar una mayor superficie a partir del mismo material de origen y acelerar la multiplicación de variedades seleccionadas.
Mover menos biomasa simplifica toda la operación: se reducen los requerimientos de cosecha de caña semilla, carga, transporte, descarga y distribución en el lote. También disminuyen la necesidad de maquinaria pesada, el consumo de combustible y la compactación del suelo. Para las condiciones productivas locales, los análisis realizados estiman una reducción neta cercana al 20 % en los costos de plantación.
El segundo cambio es cualitativo. Cada unidad biológica contiene una yema seleccionada, identificable y dosificable. El sistema permite definir cuántas unidades se colocan por metro, mantener la trazabilidad, ajustar la densidad y mejorar la uniformidad de implantación. Además, los fitosanitarios y fertilizantes pueden localizarse alrededor del núcleo biológico, en lugar de distribuirse sobre un volumen mayor de material.
La posibilidad de almacenar las unidades y su menor volumen aportan flexibilidad logística. Las unidades pueden prepararse, conservarse y transportarse con mayor independencia respecto del momento exacto de plantación. Esta posibilidad reduce la presión operativa ante fallas de equipos o condiciones meteorológicas desfavorables.
Del costo oculto a una tecnología transferible
El desarrollo alcanzó una instancia en la que convergen la validación agronómica, la mecanización y los primeros pilotos de escalamiento. Cuenta con un proceso de producción reproducible, conocimientos técnicos transferibles y soporte para avanzar hacia su implementación industrial. El paso siguiente ya no consiste en demostrar que la unidad funciona, sino en aumentar la capacidad de producción y automatizar el proceso.
Este desarrollo cuenta con un registro de propiedad intelectual de titularidad conjunta entre ARCOR y la EEAOC. La protección, concedida en Argentina y Brasil, comprende tanto el recubrimiento como el proceso de elaboración de las unidades biológicas.
Todo este proceso muestra también, cómo la articulación entre investigación aplicada y capacidades empresariales puede transformar una pregunta productiva en una tecnología validada, protegida y preparada para transferirse.
El equipo detrás del desarrollo
UNINOD® es el resultado de casi diez años de trabajo conjunto entre la EEAOC y ARCOR. El desarrollo integró conocimientos sobre biología y propagación de la caña de azúcar, evaluación agronómica, materiales, formulación, mecanización y escalamiento productivo.
Por la EEAOC participaron: Juan A. Giardina, Fernanda Leggio Neme, María Laura Tortora, Francisco Pérez Alabarce, Lucrecia Ludueña, M. Mercedes Medina y M. Javier Tonatto.
Por ARCOR participaron: Cecilia Montes de Oca, Silvana Lisi, Enrique Valenti, Ricardo Eraso, Gabriel Raya y Marcelo Maranzana.
Para obtener más información: uninod@arcor.com